在汽車零配件生產領域,隨車吊(吊車)大臂作為核心承重結構件,其質量直接關系到整車的安全性與使用壽命。森源作為行業知名品牌,其大臂加工過程堪稱一場精密制造的藝術展。今天,就讓我們走進生產車間,逐一揭秘森源吊車大臂從原材料到成品的11道關鍵工序,感受現代工業生產的嚴謹與智慧。
第一道:原材料檢驗與切割
一切始于優質的高強度鋼板。進場后的鋼板首先經過光譜分析儀檢測化學成分,確保材質達標。根據設計圖紙,使用數控火焰或等離子切割機進行精準下料,切出大臂的各個組成板件。切口平滑、尺寸誤差控制在毫米級,為后續加工奠定基礎。
第二道:坡口加工
為了讓焊縫能夠熔透,切割后的板件邊緣需要加工出一定角度的坡口。工人使用刨邊機或半自動坡口機,沿板邊刨出30°-45°的V型或U型坡口,并清理毛刺,保證焊接質量。
第三道:折彎成型
大臂的截面通常為多邊形或U型。對于需要折彎的板件,操作員在數控折彎機上進行冷彎成型,通過精確控制折彎角度和圓角半徑,使鋼板形成設計要求的幾何形狀。折彎后需用樣板檢驗弧度,確保一致。
第四道:組對點焊
將各折彎件、內部加強筋、隔板等按順序放入專用工裝夾具中,進行組對。組對時利用定位焊固定位置,確保各部件間的相對尺寸、對角線誤差及垂直度滿足技術標準。這一步驟極大地依賴于高精度夾具,是保證大臂整體精度的關鍵。
第五道:機器人焊接
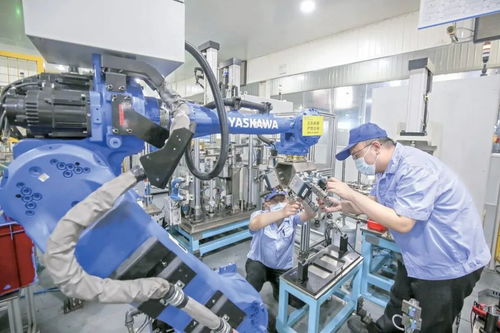
組對合格后,進入核心焊接環節。森源采用焊接機器人對主要焊縫進行多層多道混合氣體保護焊。機器人按照預設程序均勻施焊,焊縫飽滿、連續、無缺陷。對于復雜位置,由經驗豐富的焊工進行補焊。焊接過程中需控制層間溫度,防止變形和裂紋。
第六道:焊縫探傷
為保證焊縫內部質量,每根大臂都要經過超聲波或磁粉探傷檢測。探傷儀掃描關鍵焊縫,發現任何氣孔、夾渣或未熔合等缺陷,立即標記并返修,直至合格。這道工序為產品可靠性上了“雙保險”。
第七道:消除應力退火
焊接后的大臂內部存在殘余應力,易導致后期變形。因此,需將大臂放入大型退火爐中,進行去應力退火處理。通過控制加熱溫度、保溫時間和冷卻速度,使金屬晶格重新排列,消除內應力,穩定結構尺寸。
第八道:整體拋丸除銹
退火后的大臂表面有氧化皮和銹跡。通過拋丸機,用高速鋼丸打擊表面,徹底清除氧化層和雜質,同時使表面形成一定的粗糙度,增加后續涂層的附著力。拋丸后的表面呈現均勻的銀灰色。
第九道:精加工(鏜孔與銑面)
接下來是對大臂連接部位的精密加工。使用大型數控落地鏜銑床,對臂頭、臂尾的鉸接孔進行鏜孔,保證孔徑公差與同軸度;同時對滑塊接觸面進行銑削,保證平面度。精加工尺寸精度可達IT7級,這是大臂能靈活伸縮、承載平穩的基礎。
第十道:涂裝與烘干
加工完畢的合格大臂進入涂裝線。依次進行底漆、面漆噴涂,每層漆膜厚度需控制在工藝范圍內。森源通常采用環氧富鋅底漆和聚氨酯面漆,具有優異的防腐和耐候性能。漆后進入烘干室,在設定溫度下固化,形成堅固漆膜。
第十一道:終檢與試驗
最后一道工序是全方位的終檢。檢驗員對每一根大臂的尺寸、外觀、漆膜進行復核,并記錄數據。部分產品還需進行載荷試驗或伸縮模擬試驗,驗證其實際使用性能。只有所有項目合格的大臂,才能貼上合格證、包裝入庫,發往汽車零配件裝配線。
至此,一根森源吊車大臂的制造之旅才算畫上句號。這11道工序環環相扣,每一道都凝聚著機械工程與現代管理的精髓。正是這樣的工匠精神和嚴謹流程,才賦予了森源吊車大臂可靠、耐用的優良品質,也讓我們對汽車零配件生產行業肅然起敬。